Artykuł sponsorowany
Jak skład odpadu decyduje o obróbce ciągłej albo wsadowej w instalacji
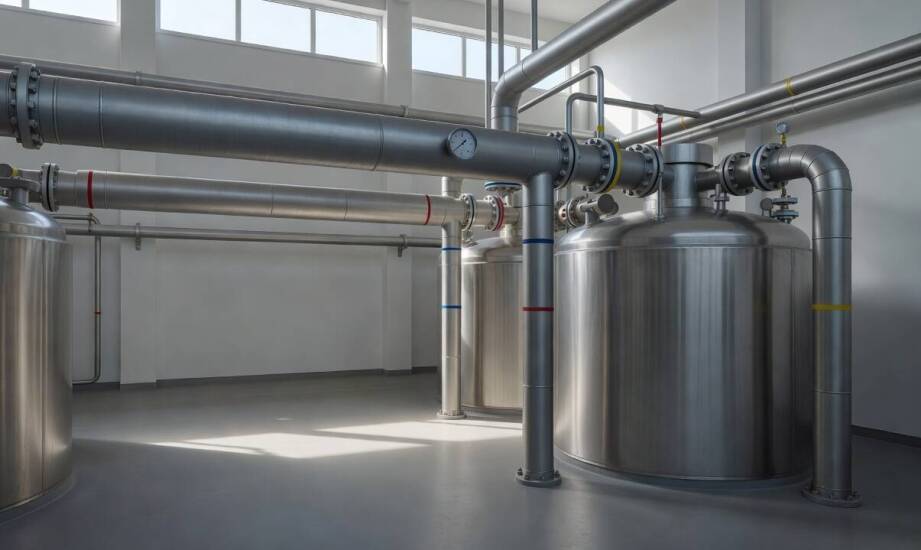
Dwie partie odpadów ciekłych z procesów przemysłowych często trafiają do zakładu przetwórczego pod identycznym sześcioznakowym kodem w ewidencji państwowej. Na podstawie samej wygenerowanej karty przekazania wyglądają jak bliźniacze substancje. W rzeczywistości jednak ukryta specyfika chemiczna sprawia, że wymagają one zupełnie innego sprzętu i podejścia technologicznego. Różnice fizykochemiczne decydują o tym, że pierwsza partia zostaje natychmiast skierowana do szybkiej obróbki ciągłej na zautomatyzowanej linii głównej. Druga cysterna trafia natomiast do powolnego, ściśle kontrolowanego reaktora wsadowego z powodu silnej reaktywności. Klasyfikacja prawna określa jedynie ogólne, branżowe pochodzenie materiału, podczas gdy pompy i mieszadła reagują wyłącznie na jego faktyczną gęstość oraz lepkość. Właściwe rozpoznanie tych ukrytych subtelności materiałowych pozwala inżynierom zachować ciągłość pracy całej infrastruktury. Wychwycenie różnic chroni również przed uszkodzeniem kosztownych układów dozujących.
Przeczytaj również: Ruszta do pieca kaflowego 32 cm a komfort cieplny w pomieszczeniach – co warto wiedzieć?
Wpływ parametrów chemicznych na wybór trybu pracy
Jednorodność składu stanowi główny czynnik warunkujący utrzymanie stabilnych parametrów reakcji w instalacji przemysłowej. Materiał o stałej gęstości, niezmiennym uziarnieniu i powtarzalnym stężeniu jonów pozwala na prowadzenie płynnego przepływu ciągłego. Zmienność kluczowych wskaźników, takich jak odczyn pH, obciążenie metalami ciężkimi czy zawartość frakcji organicznych, wymusza natychmiastowe przejście na tryb wsadowy. Każda wprowadzona do reaktora porcja jest wtedy analizowana indywidualnie pod kątem zachodzących zjawisk fizycznych. Wysoka zawartość wody w mieszaninie obniża lepkość cieczy i ułatwia transport rurociągami tłocznymi, co naturalnie sprzyja układom ciągłym. Gęste szlamy oraz substancje maziste wymagają natomiast intensywnego mieszania mechanicznego w zamkniętych zbiornikach wsadowych w celu uniknięcia martwych stref.
Przeczytaj również: Ostrzenie pił tarczowych a jakość cięcia – jakie są zależności?
Reaktywność chemiczna dostarczonej partii potrafi drastycznie zmienić ścieżkę postępowania z materiałem bazowym. Obecność silnych utleniaczy, stężonych kwasów lub zasad niesie wysokie ryzyko gwałtownych reakcji egzotermicznych. Operatorzy obsługujący takie substancje celowo wydłużają proces neutralizacji i prowadzą go ściśle kontrolowanymi etapami. Podział na mniejsze partie wsadowe pozwala na bieżące rozpraszanie generowanego ciepła przez płaszcze chłodzące reaktora. Standardowe procedury fizykochemiczne, obejmujące flokulację i koagulację, opierają się na nowoczesnych urządzeniach modułowych. Elastyczność technologiczna pozwala przełączać linie procesowe między trybem ciągłym a okresowym, zależnie od morfologii przywiezionego ładunku.
Przeczytaj również: Naturalne metody walki z muszką ziemiórką – czy są skuteczne?
Zmienność odpadu a czas przebywania w reaktorze
Instalacja pracująca w trybie ciągłym uzależnia czas przebywania materiału bezpośrednio od natężenia przepływu pomp oraz całkowitej objętości czynnej układu. Stały strumień surowca o dobrze znanych właściwościach fizykochemicznych zapewnia równomierne obciążenie mechaniczne wirników i mieszadeł. Przewidywalność reakcji umożliwia wdrożenie w pełni zautomatyzowanych systemów dozowania reagentów, opartych na odczytach sond pomiarowych. Tryb wsadowy rządzi się zupełnie innymi prawami kinetyki zjawisk chemicznych. Czas trwania pojedynczego cyklu zależy tu wyłącznie od momentu całkowitego wytrącenia osadów lub ustabilizowania zadanego poziomu pH. Brak sztywnych ram czasowych daje obsłudze możliwość precyzyjnego sterowania dawkami reagentów na każdym etapie trwania procesu.
Skokowe wahania stężeń w dostarczanych beczkach lub cysternach wymagają wdrożenia dodatkowych etapów przygotowawczych. Ciecz o niestabilnym profilu zanieczyszczeń trafia najpierw do wielkogabarytowych zbiorników wyrównawczych. Intensywne mieszanie wstępne uśrednia parametry fizykochemiczne całej partii przed głównym etapem obróbki. Pominięcie funkcji buforowania mogłoby doprowadzić do nagłego załamania równowagi chemicznej w głównym reaktorze z powodu lokalnych przesterowań. Przekroczenie limitów zdolności buforowych układu skutkuje zazwyczaj niewytrąceniem wszystkich pożądanych frakcji. Właściwa kwalifikacja chemiczna materiału jeszcze na etapie początkowego rozładunku gwarantuje płynne kierowanie poszczególnych pojemności na odpowiednie węzły instalacji. Zakłady przetwarzające tego typu substancje opierają swoje procedury na rygorystycznej analityce instrumentalnej. Spółka Ran-synchron weryfikuje każdą przyjmowaną partię przed podjęciem decyzji o wyborze technologii dopasowanej do konkretnej cysterny. Precyzyjne badania laboratoryjne zapobiegają przypadkowemu wprowadzaniu reaktywnych związków do niewłaściwych stref neutralizacji. Właściwa i w pełni bezpieczna utylizacja odpadów niebezpiecznych we własnej instalacji fizykochemicznej w Bolechowie-Osiedle wymaga pełnego potwierdzenia morfologii badanej próbki. Przeprowadzone w ten sposób testy pozwalają ostatecznie przypisać materiał do powolnego reaktora wsadowego lub włączyć go w zautomatyzowany obieg ciągły.
Ostateczny profil obróbki substancji chemicznych wynika bezwzględnie z ich reakcji fizycznych, a nie z narzuconej odgórnie nomenklatury urzędowej w państwowym katalogu. Urządzenia pracujące w branży utylizacji przemysłowej muszą na co dzień radzić sobie z ogromną nieprzewidywalnością surowca wejściowego. Ta sama kategoria materiałowa potrafi wymusić wdrożenie skrajnie odmiennych schematów inżynieryjnych ze względu na chwilowy spadek uwodnienia. Zignorowanie tych wahań i brak elastyczności na etapie projektowania reaktorów prowadzi niemal zawsze do zablokowania przepływów rurociągowych. Odłożone osady szybko uszkadzają delikatne uszczelnienia pomp i elementów tłoczących. Prawidłowo zaprojektowany park maszynowy łączy stabilność procesów przepływowych z bezpieczeństwem reaktorów okresowych, tworząc w ten sposób wielozadaniowy system neutralizacji. Bezbłędne rozpoznanie momentu, w którym zanieczyszczona ciecz powinna zmienić tryb oczyszczania, stanowi techniczną podstawę nowoczesnego zarządzania gospodarką przemysłową.
Kategorie artykułów
Polecane artykuły

Jak kolagen wpływa na zdrowie dziąseł i jamy ustnej?

Naturalne metody walki z muszką ziemiórką – czy są skuteczne?

Jak parametry techniczne wycieraczek wpływają na ich docisk i wydajność?
